工业风机非标定制流程解析:从需求确认到配件加工交付
📅 2026-10-29
🔖 无锡市锐莱得风机厂:离心风机,冷却风机,工业风机,风机电机,风机配件加工
接到客户询价时,很多采购负责人第一句话就是"你们能不能做非标"。工业风机的非标定制不是简单的改改尺寸,从需求确认到最终交付,中间牵扯到气动计算、结构校核、电机匹配、配件加工等一整套流程。无锡市锐莱得风机厂:离心风机,冷却风机,工业风机,风机电机,风机配件加工,这些年经手的非标项目不下数百套,下面把实际流程拆开讲清楚。
需求确认:先算工况,再谈图纸
客户提供的往往只是一个风量、风压和介质温度。真正进入设计前,需要确认的参数远不止这些——介质是否含尘、是否有腐蚀性气体、安装空间的长宽高限制、进出口方向、传动方式(皮带传动还是直联)。这些参数直接决定叶轮型式、机壳厚度和轴承箱选型。
举个实际例子:同样要求风量30000m³/h、风压3500Pa,介质温度从常温升到280℃,叶轮材质就要从Q235换成耐热钢,轴承箱需加装水冷套,电机选型也要考虑高温降容。参数差一个,整机配置可能完全不同。
方案设计与配件加工
参数锁定后进入设计环节。气动计算确定叶轮直径和叶片角度,结构设计确定机壳板厚与法兰规格。非标件的加工难点通常集中在以下几处:
- 叶轮动平衡:非标叶轮直径超过1.2m时,动平衡精度需控制在G6.3级以内,否则运行振动值容易超标
- 机壳焊接变形:大口径蜗壳焊接后需进行整形校圆,法兰平面度偏差控制在2mm以内
- 风机电机匹配:非标工况下电机功率裕量一般取1.15~1.2倍轴功率,避免长期满负荷运行
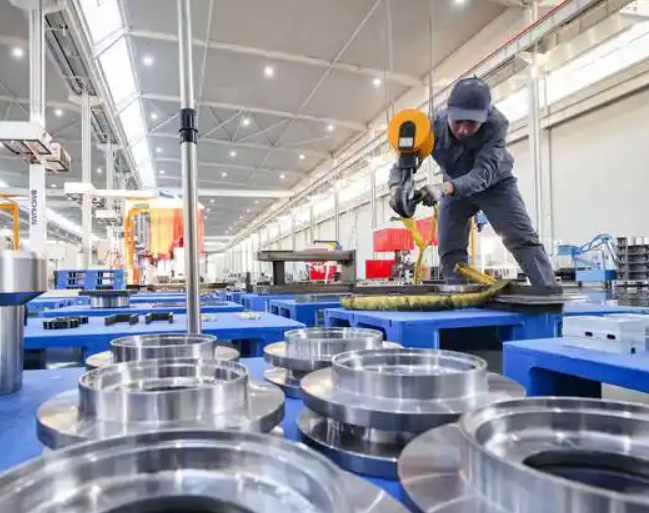
配件加工环节,联轴器、皮带轮、减震底座这些非标件通常需要单独出图加工。无锡市锐莱得风机厂:离心风机,冷却风机,工业风机,风机电机,风机配件加工,在配件自制率上保持较高水平,交期可控性会好一些。
数据对比:非标与标准机的差异
以一台中等规格离心风机为例,标准机与非标定制在几个关键维度上的典型差异如下:
- 设计周期:标准机3~5天出图,非标机通常7~12天
- 叶轮材质选择:标准机以碳钢为主,非标机根据介质可选不锈钢、耐热钢或做防腐涂层
- 振动值控制:标准机≤4.6mm/s,非标高速机型要求≤2.8mm/s
- 配件通用率:标准机约85%,非标机往往低于40%,需单独加工
这些差异意味着非标定制不能套用标准机的生产节拍,从下料到装配,每道工序都需要按项目单独排产。交付前还要做运转试验,实测风量风压曲线与设计值偏差控制在±5%以内才算合格。
非标定制的核心不在于"能不能做",而在于前期参数确认是否到位、加工环节是否可控。把工况摸透、把配件加工盯紧,交付的风机才能真正匹配现场需求。