无锡市锐莱得风机厂风机配件加工精度控制与质量管控要点
📅 2026-10-29
🔖 无锡市锐莱得风机厂:离心风机,冷却风机,工业风机,风机电机,风机配件加工
风机配件的加工精度直接决定整机的气动效率与运行寿命。在无锡市锐莱得风机厂的生产体系中,无锡市锐莱得风机厂:离心风机,冷却风机,工业风机,风机电机,风机配件加工各环节的精度控制并非孤立指标,而是从毛坯到成品的全链条约束。
关键配合面的公差带控制
叶轮与主轴的配合公差通常控制在H7/js6范围内,径向跳动需≤0.03mm。我厂在精车工序后增加一道恒温时效处理,消除切削应力引起的微变形,确保装配后不会因热膨胀导致间隙偏移。
- 轴承座同轴度:两支承孔同轴度≤φ0.025mm,避免风机电机运行时产生附加振动
- 法兰密封面平面度:0.02mm以内,保证冷却风机管路连接的密封可靠性
- 键槽对称度:控制在0.015mm,防止离心风机叶轮高速旋转时产生扭矩偏载
过程质量管控的三道防线
首件检验覆盖全部关键尺寸,操作者自检与专职巡检并行;加工中心在线测头每4小时自动抽检一次,数据实时录入MES系统。批次追溯采用二维码绑定毛坯炉号与刀具编号,一旦出现超差可在2小时内锁定问题工序。
去年为某化工厂配套的工业风机叶轮组件,客户反馈振动值偏高。经排查发现是前盘与后盘的平行度在批量加工中漂移了0.04mm——问题出在夹具定位面磨损。更换定位块并增加每500件强制更换的规则后,该批次振动烈度从4.5mm/s降至2.1mm/s。
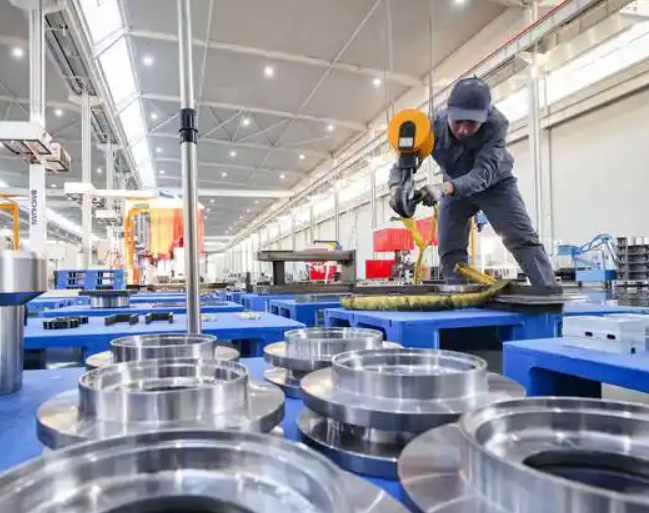
风机配件加工的精度的本质是工序能力的稳定输出,而非单件极限值。把公差带、刀具寿命、夹具状态纳入同一套管控逻辑,才能让离心风机和冷却风机的配件在批量交付中保持一致性与可靠性。